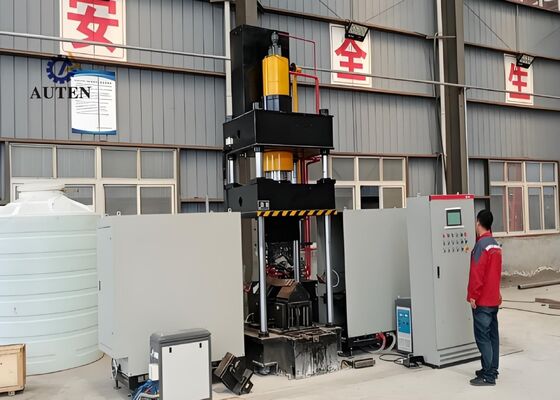
دستگاه خمش حرارتی CNC 3150 کیلونیوتن برای فولاد زاویهدار و ورق با توان حرارتی 240 کیلووات
معرفی محصول:
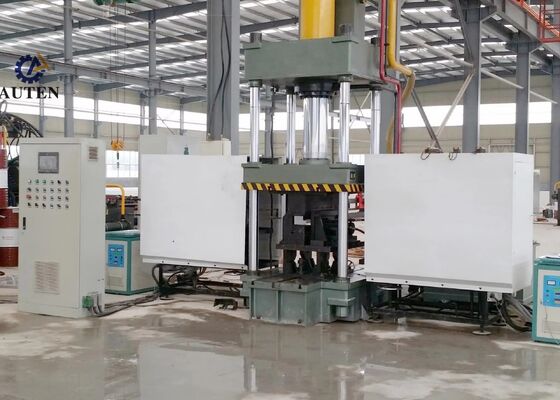
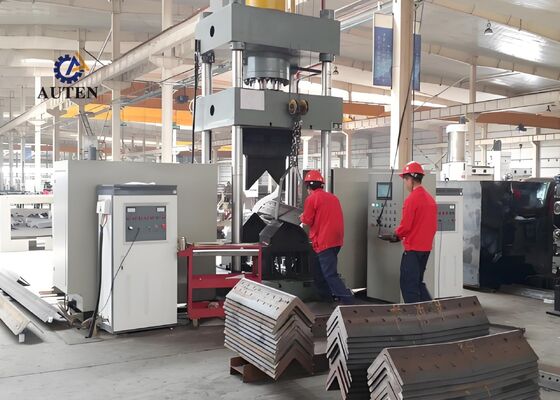
سیستم خمش حرارتی CNC به طور حرفهای مهندسی شده و تحت آزمایشات جامع کارخانهای قرار گرفته است تا از خمش دقیق و قابل اعتماد پروفیلهای فولاد زاویهدار و ورقهای فلزی تخت اطمینان حاصل شود. این سیستم به طور خاص برای برآورده کردن الزامات سختگیرانه تولید صنایع شامل ساخت فولاد سازهای، تولید قطعات مکانیکی و پردازش فلزات معماری توسعه یافته است. با دقت شکلدهی عالی و عملکرد عملیاتی پایدار، این سیستم تضمین میکند که فولاد زاویهدار و پانلهای فلزی پردازش شده مطابق با الزامات ابعادی و سازهای سختگیرانه باشند و از اجرای کارآمد و بینقص عملیات تولیدی بعدی پشتیبانی میکنند.
پارامترهای محصول:
| مدل |
HQ250-700 |
| فشار مخزن روغن (kN) |
1600 |
| اندازه خمش دو طرفه خارجی (پاشنه رو به بالا) (mm) |
L80*7~L250*32 |
| درجه خمش دو طرفه خارجی برای نبشیها (°) |
30° |
| محدوده خمش تک طرفه رو به جلو فولاد زاویهدار (mm) |
L80*7~L200*20 |
| درجه خمش تک طرفه رو به جلو فولاد زاویهدار (°) |
20° |
| ضخامت ورق خمش (mm) |
2~16 |
| عرض ورق خمش (mm) |
700 |
| درجه خمش برای ورقها (°) |
90° |
| محدوده باز و بسته شدن نبشی (mm) |
L80*7~L200*16 |
| درجه باز و بسته شدن نبشی (°) |
16° |
| کورس مخزن روغن (mm) |
800 |
| حداکثر ارتفاع باز شدن (mm) |
1300 |
| توان موتور (kW) |
15 |
| توان حرارتی (kW) |
60*2 |
| محور CNC |
3 |
| ظرفیت مخزن روغن (L) |
630 |
| اندازه کلی (m) |
3.5x4.5x4.1 |

ویژگیهای محصول:
1. دستگاه از یک سیستم کنترل یکپارچه پیشرفته CNC و PLC بهره میبرد که دارای رابط کاربری لمسی دوستانه (HMI) است. اپراتورها میتوانند به راحتی پارامترهای پردازش را تنظیم کنند، شرایط عملیاتی دستگاه را در زمان واقعی نظارت کنند و رویههای تولید را به طور مؤثر مدیریت کنند. این پیکربندی عملیات راحت، عملکرد قابل اعتماد تجهیزات و مدیریت تولید کارآمد را تضمین میکند.
2. این تجهیز از فناوری گرمایش القایی اولتراسونیک با فرکانس بالا برای دستیابی به گرمایش سریع و یکنواخت استفاده میکند و در عین حال بهرهوری انرژی را بهبود میبخشد و تأثیرات زیستمحیطی را کاهش میدهد. این روش گرمایش به افزایش خروجی تولید، کاهش هزینههای عملیاتی و رعایت استانداردهای حفاظت از محیط زیست کمک میکند.
3. دستگاه شامل یک سیستم شکلدهی یکپارچه است که نیاز به تعویض ابزار اضافی و تنظیمات مکرر قالب را از بین میبرد. این طراحی ساده شده، آمادهسازی دستگاه را راحتتر میکند، زمان راهاندازی را کوتاه میکند و بهرهوری کلی تولید را افزایش میدهد.
4. با فناوری دقیق کنترل CNC، دستگاه عملیات خمش و شکلدهی دقیق، کیفیت محصول ثابت، دقت ابعادی قابل اعتماد و نتایج پردازش تکرارپذیر را تضمین میکند و به بهبود بهرهوری تولید کمک میکند.
5. این تجهیز با یک واحد قدرت هیدرولیک اختصاصی و یک سیستم کنترل الکتریکی جداگانه طراحی شده است که عملیات راحت، ایمنی بهبود یافته و عملکرد عملیاتی پایدار را فراهم میکند. این پیکربندی برای فرآیندهای تولید مداوم و محیطهای تولید صنعتی سختگیرانه بسیار مناسب است.
6. در حالت شکلدهی سرد، دستگاه میتواند مقاطع فولاد زاویهدار تا ابعاد L100 × L100 × 10 میلیمتر را با حداکثر زاویه خمش 5 درجه پردازش کند. در این محدوده پردازش نامی، تغییر شکل کنترل شده مواد و دقت شکلدهی ثابت را حفظ میکند.
7. تحت شرایط کاری عادی، چرخه پرس سرد تقریباً 10 ثانیه در هر قطعه کار طول میکشد، در حالی که چرخه خمش حرارتی حدود 120 ثانیه طول میکشد. زمانهای پردازش واقعی به خصوصیات مواد و ابعاد قطعه کار بستگی دارد. شکلدهی حرارتی معمولاً زمانی شروع میشود که ماده به حدود 800 درجه سانتیگراد برسد و به وضوح قرمز داغ شود. تنظیمات گرمایش و شکلدهی را میتوان بر اساس خواص مواد و تلرانسهای ابعادی مورد نیاز تنظیم کرد.
8. برای عملیات خمش حرارتی، اپراتور به سادگی دادههای پردازش مورد نیاز را وارد کرده و چرخه خودکار را با استفاده از دکمه کنترل یا سوئیچ پدال پا آغاز میکند. سپس دستگاه کل فرآیند برنامهریزی شده را به طور خودکار تکمیل میکند، از جمله موقعیتدهی قطعه کار در ناحیه گرمایش، گرمایش القایی، عقبنشینی خودکار واحد گرمایش، گیره و پرس هیدرولیکی، حرکت برگشتی رم و تخلیه قطعه تکمیل شده.
9. هنگام کار در حالت ترکیبی شکلدهی حرارتی و پرس سرد، تولید پس از ورود پارامترهای پردازش مربوطه آغاز میشود. پس از اتمام شکلدهی، رم هیدرولیک نیازی به بازگشت کامل به موقعیت اولیه خود ندارد. در عوض، قالب پرس پایینی به طور خودکار بالا میآید تا حدود 100 میلیمتر فاصله ایجاد کند و امکان برداشت آسانتر قطعه کار تکمیل شده را فراهم کند. این فرآیند بهینهسازی شده، چرخه عملیاتی را کوتاه کرده و بهرهوری کلی تولید را بهبود میبخشد.
این نمونههای نمایشی با استفاده از تجهیزات پانچ، برش و علامتگذاری فولاد زاویهدار تولید شدهاند. آنها ابعاد استاندارد و الزامات پردازش معمول قطعات فولاد زاویهدار مورد استفاده در تولید برجهای انتقال را منعکس میکنند. این نمونهها به عنوان قطعات مرجع عملی عمل میکنند و به مشتریان اجازه میدهند تا کیفیت ماشینکاری، دقت ابعادی و استانداردهای تولید را ارزیابی کنند. با بازرسی این قطعات تکمیل شده، خریداران بالقوه میتوانند ارزیابی کنند که آیا تجهیزات الزامات پردازش و تولید سختگیرانه ساخت برجهای انتقال فولاد زاویهدار را برآورده میکنند یا خیر.
برای پروژههای خطوط انتقال فوقالعاده ولتاژ (UHV)، برجهای انتقال باید در طول عمر عملیاتی خود در برابر شرایط محیطی چالشبرانگیز و بارهای سازهای قابل توجه مقاومت کنند. این تجهیز از تولید قطعات فولاد زاویهدار که چارچوب اصلی باربر این برجها را تشکیل میدهند، پشتیبانی میکند. این دستگاه عملیات حفاری و پانچ دقیق را بر روی اعضای فولاد زاویهدار مورد استفاده در سازههای برج، بازوهای عرضی و سایر مجموعههای ضروری انجام میدهد و به حفظ دقت ابعادی و کیفیت اتصال قابل اعتماد کمک میکند. این قابلیتهای پردازش به استحکام سازهای و دوام طولانی مدت برجهای انتقال کمک میکند، در حالی که از عملکرد ایمن، پایدار و بدون وقفه سیستمهای انتقال برق UHV پشتیبانی میکند.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!