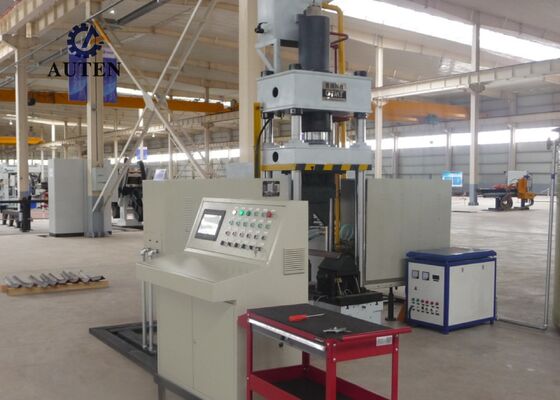
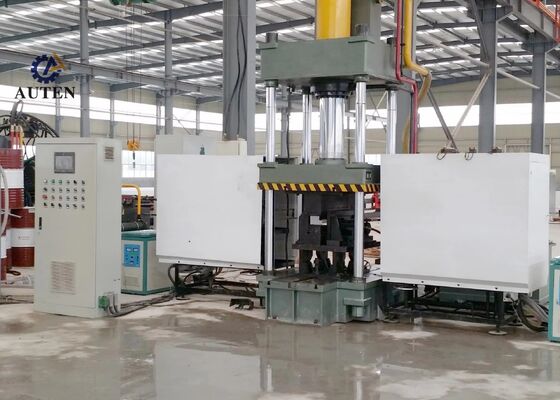
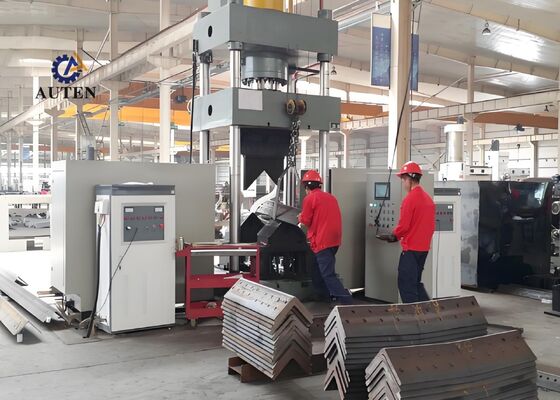
60*2KW دستگاه خمش و گرمایش فولاد نبشی CNC با حداکثر ارتفاع باز شدن 1300 میلی متر
معرفی محصول:
سیستم خمش حرارتی CNC به طور حرفه ای مهندسی شده و تحت آزمایشات جامع کارخانه قرار گرفته است تا از خمش دقیق و قابل اعتماد پروفیل های فولاد نبشی و ورق های فلزی تخت اطمینان حاصل شود. این سیستم به طور خاص برای برآورده کردن الزامات سختگیرانه تولید صنایع از جمله ساخت فولاد سازه ای، تولید قطعات مکانیکی و پردازش فلزات معماری توسعه یافته است. این سیستم با دقت شکل دهی عالی و عملکرد عملیاتی مداوم، تضمین می کند که فولاد نبشی و پانل های فلزی پردازش شده مطابق با الزامات ابعادی و سازه ای سختگیرانه باشند و از اجرای کارآمد و بدون وقفه عملیات تولید بعدی پشتیبانی می کند.
پارامترهای محصول:
| مدل |
HQ250-700 |
| فشار مخزن روغن (kN) |
1600 |
| اندازه خمش دو طرفه خارجی (پاشنه رو به بالا) (میلی متر) |
L80*7~L250*32 |
| درجه خمش دو طرفه خارجی برای نبشی ها (°) |
30° |
| محدوده خمش تک طرفه رو به جلو فولاد نبشی (میلی متر) |
L80*7~L200*20 |
| درجه خمش تک طرفه رو به جلو فولاد نبشی (°) |
20° |
| ضخامت ورق خمش (میلی متر) |
2~16 |
| عرض ورق خمش (میلی متر) |
700 |
| درجه خمش برای ورق ها (°) |
90° |
| محدوده باز و بسته شدن نبشی (میلی متر) |
L80*7~L200*16 |
| درجه باز و بسته شدن نبشی (°) |
16° |
| کورس مخزن روغن (میلی متر) |
800 |
| حداکثر ارتفاع باز شدن (mm) |
1300 |
| توان موتور (کیلووات) |
15 |
| توان گرمایش (kW) |
60*2 |
| محور CNC |
3 |
| ظرفیت مخزن روغن (لیتر) |
630 |
| اندازه کلی (متر) |
3.5x4.5x4.1 |

ویژگی های محصول:
1. این تجهیزات مجهز به یک سیستم کنترل پیشرفته مبتنی بر CNC و PLC با رابط کاربری لمسی بصری (HMI) است. این امر پیکربندی آسان پارامترهای پردازش، نظارت بر وضعیت دستگاه در زمان واقعی و مدیریت تولید ساده شده را امکان پذیر می کند و محیطی قابل دسترس، قابل اعتماد و کارآمد را برای اپراتورها فراهم می کند.
2. این دستگاه از فناوری پیشرفته گرمایش القایی با فرکانس فراصوت برای ارائه گرمایش سریع و یکنواخت با بهره وری انرژی بهبود یافته و کاهش اثرات زیست محیطی استفاده می کند. این روش گرمایش از افزایش ظرفیت تولید، کاهش هزینه های عملیاتی و انطباق با الزامات حفاظت از محیط زیست پشتیبانی می کند.
3. این تجهیزات دارای طراحی یکپارچه شکل دهی است که نیاز به تعویض ابزار اضافی و تنظیمات مکرر قالب را از بین می برد. این پیکربندی ساده شده رویه های تنظیم را کاهش می دهد، زمان آماده سازی را به حداقل می رساند و کارایی کلی تولید را بهبود می بخشد.
4. با ادغام فناوری کنترل دقیق CNC، دستگاه عملیات خمش و شکل دهی دقیق را با کیفیت مداوم، کنترل ابعادی دقیق و نتایج پردازش قابل تکرار انجام می دهد و در عین حال بهره وری کلی تولید را افزایش می دهد.
5. این سیستم یک واحد قدرت هیدرولیک مستقل را با یک سیستم کنترل الکتریکی اختصاصی ادغام می کند و از عملکرد راحت، ایمنی عملیاتی بهبود یافته و عملکرد قابل اعتماد دستگاه اطمینان حاصل می کند. این پیکربندی برای تولید مداوم در محیط های صنعتی چالش برانگیز مناسب است.
6. در حالت شکل دهی سرد، دستگاه پروفیل های فولاد نبشی تا L100 × L100 × 10 میلی متر را پشتیبانی می کند و حداکثر زاویه خمش 5 درجه را پشتیبانی می کند. در محدوده عملیاتی مشخص شده، تغییر شکل کنترل شده مواد و دقت شکل دهی مداوم را امکان پذیر می کند.
7. تحت شرایط عملیاتی استاندارد، چرخه پرس سرد تقریباً 10 ثانیه در هر قطعه کار طول می کشد، در حالی که خمش حرارتی به طور کلی حدود 120 ثانیه در هر جزء نیاز دارد. زمان های واقعی چرخه بسته به خواص مواد و ابعاد قطعه کار متفاوت است. خمش حرارتی معمولاً زمانی شروع می شود که ماده به حدود 800 درجه سانتیگراد برسد و ظاهری قرمز داغ داشته باشد. پارامترهای خاص گرمایش و شکل دهی باید برای انطباق با خصوصیات مواد و دقت ابعادی مورد نیاز تنظیم شوند.
8. برای عملیات خمش حرارتی، اپراتور پارامترهای پردازش مورد نیاز را وارد کرده و چرخه خودکار را با استفاده از دکمه کنترل یا سوئیچ پدال پا آغاز می کند. سپس دستگاه توالی برنامه ریزی شده را اجرا می کند، از جمله تغذیه قطعه کار به منطقه گرمایش، گرمایش القایی، خروج خودکار واحد گرمایش، گیره و پرس هیدرولیک، بلند کردن رم و تخلیه قطعه کار تکمیل شده.
9. در طول عملیات ترکیبی شکل دهی حرارتی و پرس سرد، چرخه تولید می تواند پس از پیکربندی پارامترهای مورد نیاز آغاز شود. پس از اتمام شکل دهی، رم هیدرولیک نیازی به بازگشت کامل به موقعیت اولیه خود ندارد. در عوض، قالب پرس پایینی به طور خودکار بالا می آید تا فاصله 100 میلی متری ایجاد کند و تخلیه راحت قطعه کار تکمیل شده را تسهیل کند. این توالی بهینه شده زمان چرخه را کاهش می دهد و کارایی کلی تولید را بیشتر بهبود می بخشد.
این نمونه های آزمایشی که با استفاده از تجهیزات پانچ، برش و علامت گذاری فولاد نبشی تولید شده اند، مطابق با مشخصات استاندارد و پارامترهای پردازش مورد استفاده در ساخت برج های فولاد نبشی هستند. آنها قطعات کاری مرجع عملی را برای ارزیابی کیفیت ماشینکاری، دقت ابعادی و مهارت ساخت به مشتریان ارائه می دهند. این شاخص های قابل اندازه گیری به نمایش توانایی تجهیزات در برآورده کردن الزامات تولید سختگیرانه ساخت برج های فولاد نبشی کمک می کنند.
در ساخت خطوط انتقال فوق ولتاژ (UHV)، برج های انتقال باید در برابر شرایط محیطی چالش برانگیز و بارهای سازه ای قابل توجه مقاومت کنند. این تجهیزات نقش مهمی در ساخت قطعات فولاد نبشی که ساختارهای اصلی باربر برج ها را تشکیل می دهند، ایفا می کند. این دستگاه عملیات حفاری و پانچ قابل اعتماد را بر روی اعضای فولاد نبشی مورد استفاده در بدنه برج ها، بازوهای متقاطع و سایر بخش های سازه ای حیاتی انجام می دهد و به دستیابی به ابعاد دقیق و یکپارچگی سازه ای قابل اعتماد کمک می کند. این قابلیت های پردازش به دوام برج های انتقال کمک می کند و از عملکرد ایمن، پایدار و مداوم سیستم های انتقال قدرت UHV پشتیبانی می کند.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!