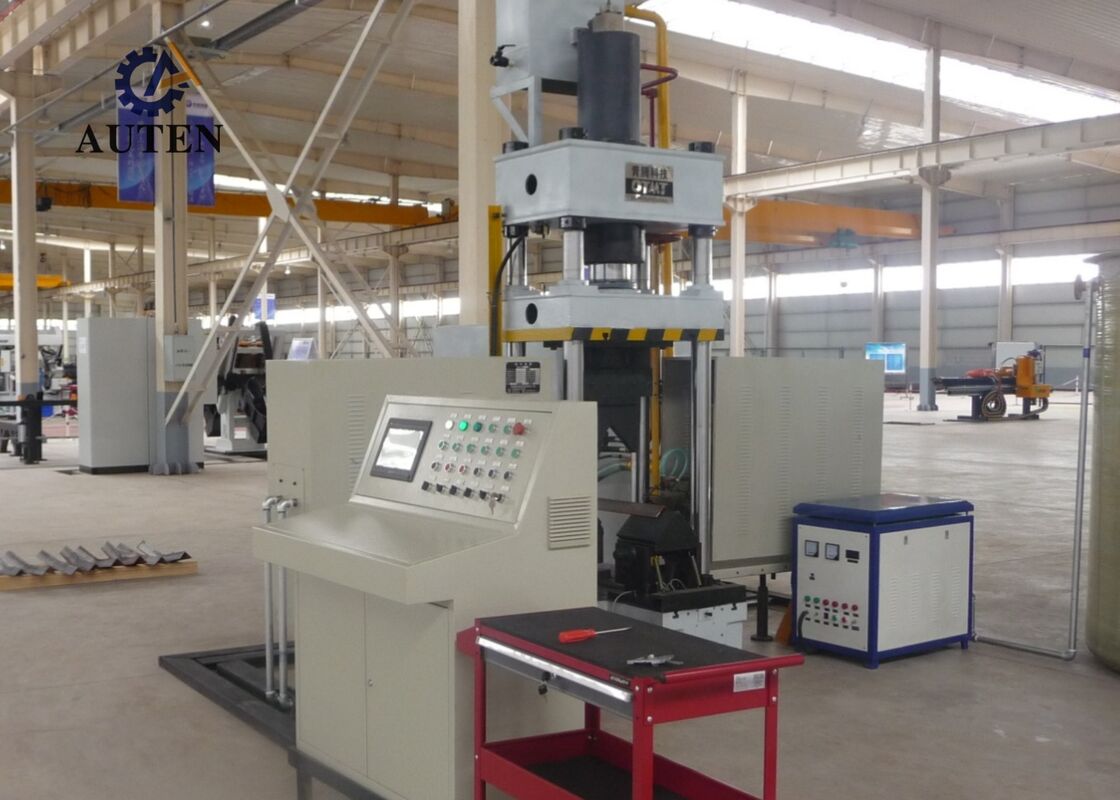
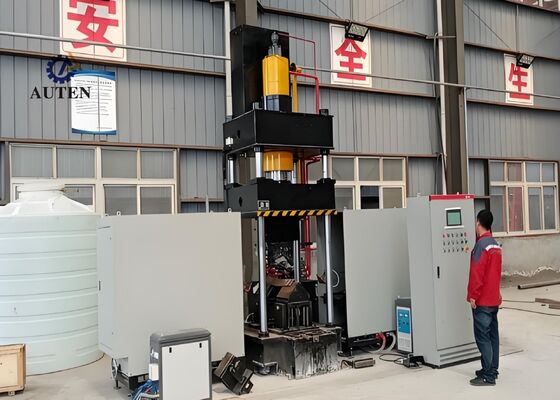
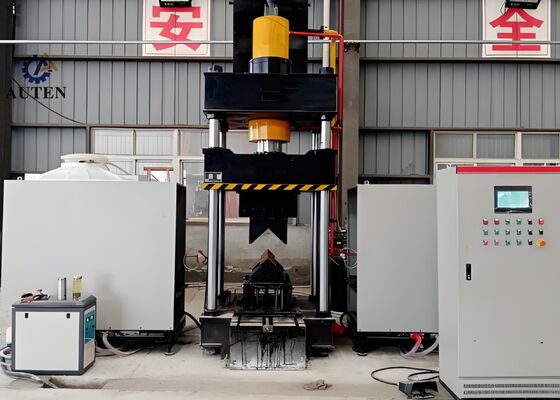
مدل HQ250-700 ماشین خم کردن زاویه گرما CNC 1600KN فشار مخزن روغن
معرفی محصول:
سیستم خم کردن حرارتی CNC با دقت طراحی شده و به طور کامل در کارخانه آزمایش شده است تا خم کردن دقیق پروفایل های زاویه ای فولاد و ورق های فلزی صاف را تضمین کند.آن را به طور خاص برای برآورده کردن خواسته های تولید دقیق صنایع مانند ساخت و ساز فولاد طراحی شده است، ساخت قطعات مکانیکی و فلزات معماری. ارائه دقت شکل گیری استثنایی و ثبات عملیاتی قابل اعتماد،این سیستم تضمین می کند که پانل های فلزی و فولادی زاویه خم شده با مشخصات ابعاد و ساختاری دقیق مطابقت داشته باشند.، تسهیل پیشرفت آسان و کارآمد در فرآیندهای تولید بعدی.
پارامترهای محصول:
| مدل |
HQ250-700 |
| فشار مخزن روغن (kN) |
1600 |
| اندازه خم شدن دو طرفه بیرونی (Heel up) (ملی متر) |
L80*7~L250*32 |
| درجه خم شدن دو طرفه برای زاویه ها (°) |
30° |
| محدوده خم شدن واحد زاویه ای فولاد به جلو (ملی متر) |
L80*7~L200*20 |
| درجه خم شدن واحد زاویه ای فولاد به جلو (°) |
20 درجه |
| ضخامت صفحه خم (ملی متر) |
2 تا 16 |
| عرض صفحه خم (ملی متر) |
700 |
| درجه خم شدن صفحات (°) |
90° |
| محدوده زاویه باز و بسته شدن (ملی متر) |
L80*7~L200*16 |
| زاویه باز کردن و درجه بسته شدن (°) |
16° |
| ضربه تانک روغن (ملی متر) |
800 |
| حداکثر ارتفاع باز کردن (ملی متر) |
1300 |
| قدرت موتور (کیلو وات) |
15 |
| قدرت گرمایش (کیلو وات) |
60*2 |
| محور CNC |
3 |
| ظرفیت مخزن روغن (L) |
630 |
| اندازه کل (m) |
3.5x4.5x41 |

مشخصات محصول:
1این سیستم شامل یک سیستم کنترل پیشرفته مبتنی بر CNC همراه با یک رابط رابط انسان (HMI) با صفحه لمسی است که امکان ورود پارامتر را فراهم می کند.نظارت در زمان واقعی بر شرایط عملیاتی تجهیزاتاین معماری کنترل هوشمند به اپراتورها یک تجربه عملیاتی ساده، قابل اعتماد و کاربر گرا را ارائه می دهد.
2اين دستگاه از تکنولوژى پیشرفته حرارتی فوق صوتي استفاده ميکنه که باعث گرم شدن سريع و يكسان و استفاده بهتر از انرژي مي شهو عملکرد مسئولانه زیست محیطیاین روش پیشرفته گرمایش باعث افزایش بهره وری تولید، کاهش هزینه های عملیاتی و پاسخگویی به استانداردهای حفاظت از محیط زیست معاصر می شود.
3طراحی شده به عنوان یک سیستم قالب گیری کاملاً یکپارچه، این تجهیزات نیاز به جایگزینی ابزار اضافی و تنظیم مکرر قالب را از بین می برد.این پیکربندی بهینه سازی شده آماده سازی تولید را ساده می کند، نیازمندی های راه اندازی را به حداقل می رساند و به بهبود کارایی کلی تولید کمک می کند.
4. با تکنولوژی کنترل دقیق CNC پیشرفته، این ماشین عملیات خم و شکل گیری بسیار دقیق را انجام می دهد. کیفیت محصول سازگار، دقت ابعاد عالی را حفظ می کند،و نتایج پردازش پایدار در حالی که به طور قابل توجهی بهبود بهره وری تولید.
5این تجهیزات شامل یک واحد قدرت هیدرولیک مستقل است که با یک سیستم کنترل الکتریکی اختصاصی ادغام شده است. این پیکربندی عملکرد راحت را تسهیل می کند.افزایش ایمنی عملیاتی، عملکرد ماشین قابل اعتماد و مناسب بودن قابل اعتماد برای تولید صنعتی مستمر و حجم بالا.
6عملکرد شکل گیری سرد برای پردازش قطعات فولادی زاویه ای تا L100 × L100 × 10 میلی متر با حداکثر زاویه خم قابل قبول 5 درجه طراحی شده است.فراهم کردن کنترل دقیق تغییر شکل و کیفیت شکل گیری ثابت.
7در شرایط عملیاتی استاندارد، چرخه فشار سرد حدود 10 ثانیه در هر قطعه کار طول می کشد، در حالی که شکل گیری حرارتی به طور کلی حدود 120 ثانیه در هر قطعه نیاز دارد.بسته به مشخصات مواد و ابعاد قطعه کارخم شدن حرارتی زمانی آغاز می شود که قطعه کاری به دمای حدود 800 درجه سانتیگراد برسد.با پارامترهای پردازش بهینه شده بر اساس ویژگی های مواد و دقت خم شدن مورد نیاز تعیین شده است.
8در طول عملیات شکل گیری حرارتی، اپراتور فقط نیاز به وارد کردن پارامترهای پردازش مورد نیاز و شروع چرخه خودکار با استفاده از دکمه کنترل یا کلید پدال پا دارد.پس از آن سیستم به طور خودکار تمام توالی برنامه ریزی شده را تکمیل می کند، از جمله تغذیه قطعه کار به منطقه گرمایش، انجام گرمایش تحرک، باز کردن اتوماتیک واحد گرمایش، انجام فشرده سازی هیدرولیکی و فشار، بلند کردن رام،و تخليه قطعات کامل.
9در عملیات قالب دهی حرارتی و فشار سرد یکپارچه، چرخه تولید می تواند بلافاصله پس از وارد کردن پارامترهای مورد نیاز فرآیند آغاز شود.لوله هیدرولیک نیازی به بازگشت کامل به موقعیت اولیه ندارد.در عوض، میله فشار پایین به طور خودکار برای ایجاد یک فاصله 100 میلی متری بالا می رود، که اجازه می دهد قطعه کار نهایی به راحتی برداشته شود.این توالی بهینه سازی شده عملکرد به طور موثر چرخه تولید را کوتاه می کند و عملکرد کلی تولید را بیشتر می کند.
این نمونه های آزمایشی که با استفاده از تجهیزات سوراخ کردن، برش و علامت گذاری زاویه ای از فولاد ساخته شده اند،مطابق با مشخصات استاندارد و پارامترهای پردازش که معمولا در صنعت ساخت برج زاویه ای فولاد استفاده می شودآنها به کاربران یک پایه مستقیم و عملی برای ارزیابی کیفیت پردازش ماشین، دقت ابعاد،و کارسازی شاخص های کلیدی عملکرد که نشان می دهد توانایی تجهیزات برای پاسخگویی به الزامات تولید از ساخت برج زاویه ای فولاد.
در ساخت خطوط انتقال ولتاژ فوق العاده بالا (UHV) که برج های انتقال در معرض شرایط محیطی شدید و بارهای ساختاری قابل توجهی قرار دارند،این تجهیزات نقش مهمی در پردازش اجزای زاویه ای فولادی که چارچوب اصلی حمل کننده برج ها را تشکیل می دهند، ایفا می کنند.این دستگاه به طور قابل اطمینان عملیات حفاری و چاپ بر روی فولاد زاویه ای که در بدن برج، بازوهای متقاطع و سایر اعضای ساختاری ضروری استفاده می شود، انجام می دهد.اطمینان از دقت ابعاد بالا و یکپارچگی ساختاری قویاین قابلیت ها به افزایش دوام برج انتقال کمک می کنند و پشتیبانی ضروری را برای عملکرد ایمن، پایدار و مداوم سیستم های انتقال برق UHV فراهم می کنند.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!