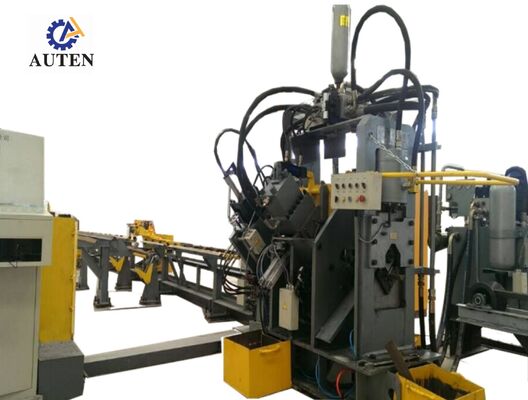
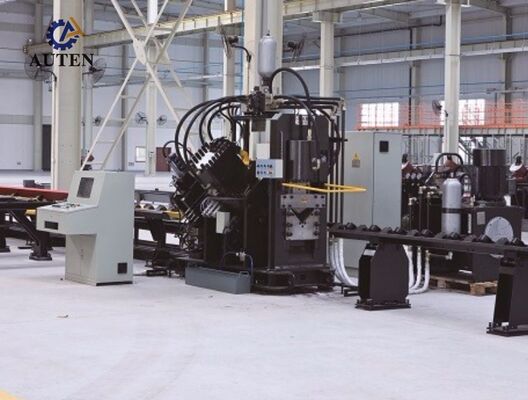
JNC سری CNC زاویه فولاد سوراخ کردن تراش خط 18 تعداد حروف در هر گروه
معرفی محصول:
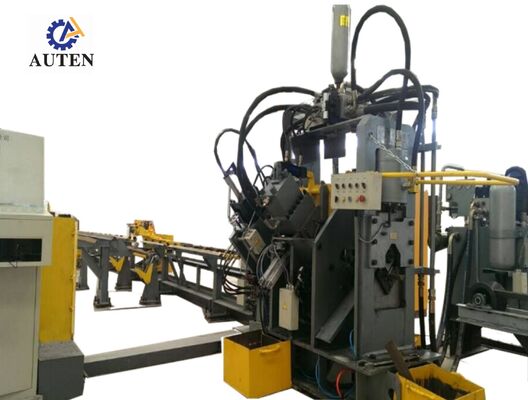
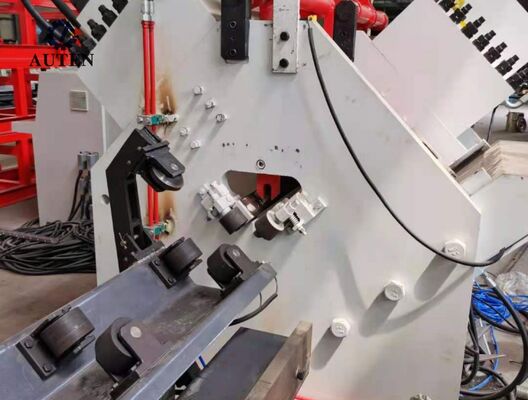
درسری JNCخط تولیدی CNC زاویه ای با سرعت بالا استیل سوراخ کردن، علامت گذاری و برش یک واحد سوراخ کردن، واحد علامت گذاری، واحد برش، سیستم انتقال مواد متقابل، مکانیسم بارگذاری چرخش را ادغام می کند،کانویر ورودی، کانویر خروجی، ماشین تغذیه CNC، سیستم هیدرولیک، سیستم کنترل الکتریکی، سیستم پنوماتیک و سایر تجهیزات کمکی.به طور خاص برای پردازش خودکار فولاد زاویه ای که در ساخت برج انتقال استفاده می شود طراحی شده است، خط تولید کنترل CNC جامع را در کل جریان کار پردازش اعمال می کند. این کار سهولت کار را با درجه بالایی از اتوماسیون، دقت ماشینکاری برجسته ترکیب می کند،قابلیت پردازش چند اندازه ای، و تولید حجم بزرگ کارآمد.
پارامترهای محصول:
| مدل |
JNC2020 |
| اندازه زاویه (ملی متر) |
50x50x4 |
| 200x200x20 |
| حداکثر ضربه زدن (قطر × ضخامت) (ملی متر) |
Φ26x20 |
| نیروی ضربه (kN) |
1000/1200 |
| نیروی علامت گذاری (kN) |
1000/1200 |
| نیروی برش (kN) |
2200/4300 |
| حداکثر طول خالی (m) |
14 |
| حداکثر طول قطعات تمام شده (م) |
12 |
| ضربه به هر طرف |
3 |
| گروه حروف علامت گذاری |
4 |
| تعداد نامه ها در هر گروه |
18 |
| اندازه کاراکتر(ملی متر) |
14x10x19 |
| محورهای CNC |
3 |
| حالت برش |
دو تیغه یا تک تیغه |
| روش خنک کننده |
خنک کننده آب/ خنک کننده هوا/ خنک کننده روغن |
| حداکثر سرعت تغذیه (m/min) |
80 |
| حالت برنامه ریزی |
نرم افزارهای بالا بردن یا برنامه نویسی دستورالعمل |
| ابعاد کلی(m) |
حدود 32x7x3 |
| پارامترهای فوق می توانند با توجه به نیازهای خاص مشتری تنظیم و تغییر کنند. |

مشخصات محصول:
1. سیستم سوراخ کردن زاویه ای فولاد CNC در پیکربندی دو ایستگاه یا سه ایستگاه ارائه می شود، با هر ایستگاه سوراخ کردن پشتیبانی از سه قطر سوراخ متفاوت.مختصات سوراخ کردن به دقت برنامه ریزی شده و از طریق سیستم کنترل CNC مدیریت می شود، امکان پردازش دقیق هر دو سوراخ گرد و سوراخ شده را فراهم می کند. در ترکیب با تغذیه مواد با سرعت بالا و چرخه های بهینه سازی شده، این سیستم به طور قابل توجهی بهره وری کلی تولید را بهبود می بخشد..در هنگام پردازش فولاد زاویه 50 × 50 × 4 میلی متر، ظرفیت تولید می تواند به حدود 9 ٪ 10 تن در هر شیفت کاری 8 ساعته برسد.
2واحد علامت گذاری یک پیکربندی ساختاری کاملاً بسته و با قدرت بالا را اتخاذ می کند که سفتی عالی و عملکرد عملیاتی پایدار را ارائه می دهد.چهار نگهدارنده کاراکتر نوع کاسه به طور خودکار با توجه به دستورات برنامه ریزی شده CNC انتخاب می شوند، در حالی که موقعیت های علامت گذاری می توانند به طور انعطاف پذیر بر اساس نیازهای خاص تولید تعریف شوند.یک مکانیسم علامت گذاری دیسک چرخشی 10 ردیف اختیاری از شاخص سازی خودکار کاراکتر بدون عملکرد دستی پشتیبانی می کند، به طور قابل توجهی بهره وری علامت گذاری و ظرفیت تولید کلی را بهبود می بخشد.
3واحد برش شامل یک مکانیسم برش تک تیغه سنگین است که ظرفیت برش قابل توجهی، کنترل دقیق ابعاد و عملکرد ثابت برش را فراهم می کند.فرآیند برش بهینه شده آن کاهش ضایعات مواد در حالی که تولید صاف، سطوح برش تمیز با حداقل تشکیل بر. پیکربندی نگهدارنده تیغه باز امکان دسترسی آسان برای تعویض سریع و ایمن تیغه را فراهم می کند.کاهش زمان توقف مربوط به تعمیرات و بهبود دسترسی تجهیزات.
4سیستم انتقال مواد افقی به طور خودکار فولاد زاویه ای را از طریق یک گیربکس کاهش محرک به مکانیسم بارگذاری چرخش می رساند.این پیکربندی حفظ هماهنگی قطعه کار قبل از تغذیه و اطمینان از صاف، قابل اعتماد و حمل و نقل مداوم مواد در طول چرخه تولید کامل.
5. قطعات کار به طور ایمن قفل شده و توسط یک محموله تغذیه CNC سرو اجرا می شود.یک کدگر فوتو الکتریکی به طور مداوم بازخورد موضعی را از طریق معماری کنترل کامل حلقه بسته ارائه می دهد، اطمینان از تغذیه مواد بسیار دقیق، موقعیت دقیق و تکرار عالی در طول عملیات ماشینکاری.
6واحد های ضربه زدن، علامت گذاری و برش توسط یک سیستم هیدرولیک با عملکرد بالا که شامل یک واحد قدرت هیدرولیک با سرعت بالا و یک akkumulator است، هدایت می شود.لوازم هیدرولیکی از نوع فیروول، امنیت را فراهم می کنند.، اتصالات مقاوم در برابر نشت در حالی که تسهیل بررسی و نگهداری معمول.عملکرد هیدرولیکی قابل اعتماد، و طول عمر خدمت قطعات را افزایش داد.
7برای پشتیبانی از شرایط عملیاتی مختلف، سیستم هیدرولیکی گزینه های خنک کننده متعدد از جمله خنک کننده آب، خنک کننده هوا و خنک کننده روغن را ارائه می دهد.پیکربندی خنک کننده مناسب می تواند با توجه به شرایط عملیاتی مشتری انتخاب شود، محیط نصب و الزامات خاص تولید.
8سیستم کنترل یک کامپیوتر صنعتی، کنترل کننده PLC، سیستم محرک سرو و دستگاه های سنجش خارجی را برای ایجاد یک معماری کنترل CNC جامع ادغام می کند.هنگامی که پارامترهای مورد نیاز ماشین آلات وارد شده اند، نرم افزار به طور خودکار برنامه های مربوطه را تولید می کند. سیستم از واردات مستقیم DXF، NC و سایر فرمت های فایل تولید شده توسط CAD پشتیبانی می کند.رابط انسان-ماشین (HMI) آن، تجسم گرافیکی قطعه کار را فراهم می کند، ذخیره سازی برنامه با ظرفیت بالا، نظارت بر موقعیت در زمان واقعی و عملکردهای تشخیص خطای جامع، به طور قابل توجهی بهبود نظارت بر تولید، مدیریت تجهیزات،و بهره وری عملیاتی کلی.
نمونه های نمایشی شامل مشخصات استاندارد زاویه فولاد و کاربردهای دستگاه سازی نماینده ای است که معمولاً در تولید برج انتقال قدرت استفاده می شود.این قطعات معمول به مشتریان امکان می دهد، مهندسان و پرسنل کنترل کیفیت برای ارزیابی مستقیم دقت ماشینکاری، کیفیت پردازش، سازگاری ابعادی و عملکرد کلی تجهیزات.بنابراین آنها مرجع عملی و قابل اعتماد برای ارزیابی قابلیت های پردازش ماشین و تعیین مناسب بودن آن برای نیازهای مختلف تولید را فراهم می کنند.
در پروژه های انتقال برق فوق ولتاژ (UHV) ، برج های انتقال نیاز به مقاومت در برابر شرایط محیط زیست و بارهای ساختاری قابل توجهی دارند.این خط تولید نقش مهمی در تولید قطعات فولاد زاویه ای که ساختار حمل عمده این برج ها را تشکیل می دهند، دارد. آن را به طور موثر انجام عملیات سوراخ و حفاری با دقت بالا در زاویه فولاد مورد استفاده برای برج بدن، cross-arm و دیگر اعضای اساسی ساختاری،اطمینان از موقعیت دقیق سوراخ، اتصالات ساختاری قابل اعتماد و ابعاد قطعات سازگار. در نتیجه، این سیستم به بهبود یکپارچگی ساختاری، ایمنی عملیاتی،و قابلیت اطمینان طولانی مدت برج های انتقال، در حالی که یک راه حل تولید کارآمد و قابل اعتماد برای تولید حجم بالا در زیرساخت های انتقال برق مدرن فراهم می کند.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!