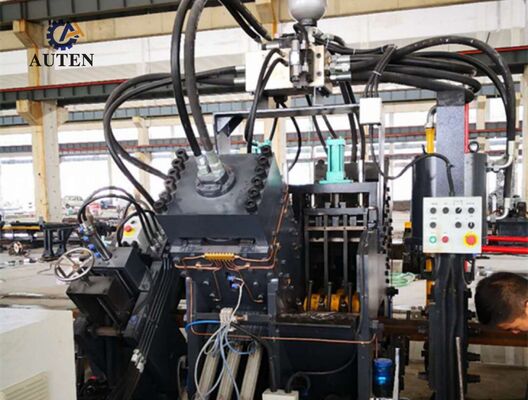
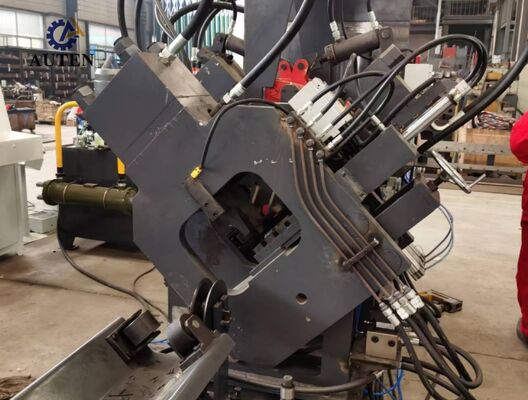
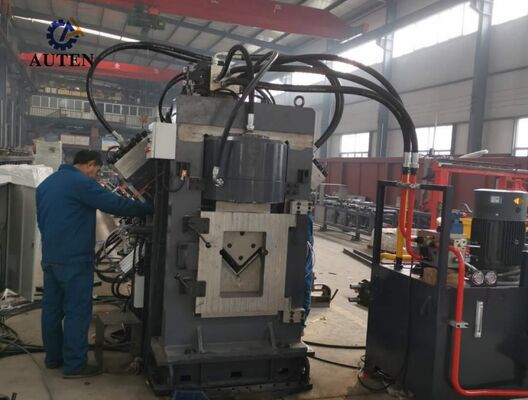
مدل JNC2020 سرعت بالا CNC زاویه سوراخ کردن علامت گذاری ماشین برش 3 ضربه در هر طرف
معرفی محصول:
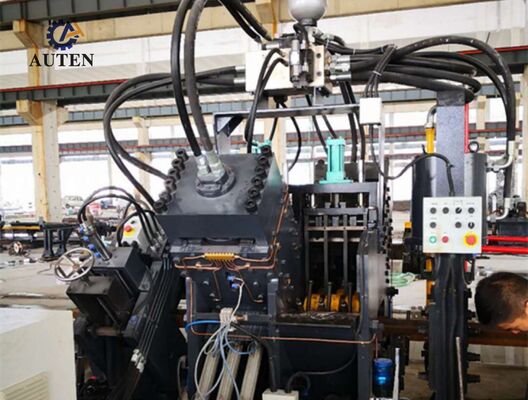
خط تولید استیل زاویه CNC با سرعت بالا JNC شامل یک واحد استیل، یک واحد علامت گذاری، یک واحد برش، یک سیستم انتقال مواد متقابل،مکانیسم بارگذاری چرخش، ناقل ورودی، ناقل ورودی، ماشین تغذیه CNC، سیستم هیدرولیک، سیستم کنترل الکتریکی، سیستم پنوماتیک و سایر اجزای کمکی.به طور خاص برای تولید خودکار فولاد زاویه ای که در ساخت برج انتقال استفاده می شود، توسعه یافته است، این خط شامل کنترل CNC جامع در کل فرآیند تولید است. این کار کاربری دوستانه را در حالی که سطح بالایی از اتوماسیون را به دست می آورد، ارائه می دهد.دقت فوق العاده ماشینکاری، پردازش انعطاف پذیر چند اندازه و تولید مقیاس بزرگ کارآمد.
پارامترهای محصول:
| مدل |
JNC2020 |
| اندازه زاویه (ملی متر) |
50x50x4 |
| 200x200x20 |
| حداکثر ضربه زدن (قطر × ضخامت) (ملی متر) |
Φ26x20 |
| نیروی ضربه (kN) |
1000/1200 |
| نیروی علامت گذاری (kN) |
1000/1200 |
| نیروی برش (kN) |
2200/4300 |
| حداکثر طول خالی (m) |
14 |
| حداکثر طول قطعات تمام شده (م) |
12 |
| ضربه به هر طرف |
3 |
| گروه حروف علامت گذاری |
4 |
| تعداد نامه ها در هر گروه |
18 |
| اندازه کاراکتر ((ملی متر) |
14x10x19 |
| محورهای CNC |
3 |
| حالت برش |
دو تیغه یا تک تیغه |
| روش خنک کننده |
خنک کننده آب/ خنک کننده هوا/ خنک کننده روغن |
| حداکثر سرعت تغذیه (m/min) |
80 |
| حالت برنامه ریزی |
نرم افزارهای بالا بردن یا برنامه نویسی دستورالعمل |
| ابعاد کلی(m) |
حدود 32x7x3 |
| پارامترهای فوق می توانند با توجه به نیازهای خاص مشتری تنظیم و تغییر کنند. |

مشخصات محصول:
1. سیستم سوراخ کردن زاویه ای فولاد CNC با دو یا سه ایستگاه سوراخ کردن ارائه می شود، که هر ایستگاه سه قطر مختلف سوراخ را پشتیبانی می کند.موقعیت های سوراخ کردن به دقت تعیین شده و توسط سیستم CNC کنترل می شود، اجازه می دهد تا تولید دقیق هر دو سوراخ گرد و سوراخ. همراه با تغذیه مواد با سرعت بالا و چرخه های بهینه سازی شده، سیستم به طور قابل توجهی بهره وری تولید کلی را بهبود می بخشد..در هنگام پردازش فولاد زاویه ای 50 × 50 × 4 میلی متر، تولید تولید می تواند حدود 910 تن در یک شیفت کاری 8 ساعته باشد.
2واحد علامت گذاری شامل یک پیکربندی ساختاری کاملاً بسته و با قدرت بالا است که سفتی عالی و ثبات عملیاتی را فراهم می کند.چهار نگهدارنده کاراکتر در سبک کاسه به طور خودکار با توجه به دستورالعمل های برنامه ریزی شده CNC انتخاب می شوند، در حالی که موقعیت های علامت گذاری را می توان برای پاسخگویی به نیازهای خاص تولید پیکربندی کرد.یک مکانیسم علامت گذاری 10 ردیف چرخش دیسک، بدون نیاز به تنظیم دستی، شاخص سازی خودکار کاراکتر را فراهم می کند، به طور قابل توجهی بهبود بهره وری علامت گذاری و تولید کلی تولید.
3. واحد تراش از یک پیکربندی محکم تراش تک تیغه استفاده می کند ، که ظرفیت برش قابل توجهی ، کنترل ابعاد دقیق و عملکرد تراش ثابت را ارائه می دهد.فرآیند برش بهینه شده به طور موثر کاهش از دست دادن مواد در حالی که تولید لبه های برش صاف و تمیز با حداقل تشکیل burrساختار نگهدارنده تیغه باز دسترسی مناسب برای تعویض سریع و ایمن تیغه را فراهم می کند، دوره های نگهداری را کوتاه می کند و در دسترس بودن ماشین را بهبود می بخشد.
4سیستم انتقال مواد افقی به طور خودکار فولاد زاویه را از طریق یک گیربکس کاهش موتور به مکانیسم بارگذاری چرخشی حمل می کند.این پیکربندی حفظ موقعیت قطعه کار پایدار قبل از تغذیه و اطمینان از قابل اعتماد، انتقال مداوم مواد در طول کل فرآیند تولید.
5. قطعات کار به طور محکم قفل شده و توسط یک محموله تغذیه CNC کنترل شده توسط سرو منتقل می شوند. یک کدگر فوتو الکتریکی به طور مداوم بازخورد موضعی را از طریق یک سیستم کنترل کاملاً بسته ارسال می کند.فراهم کردن مواد خوراکی بسیار دقیق، موقعیت دقیق، و تکرار عالی در طول ماشینکاری.
6. اجسام ضربه زدن، علامت گذاری و تراشیدن توسط یک سیستم هیدرولیکی با عملکرد بالا که شامل یک واحد قدرت هیدرولیکی با سرعت بالا و یک akkumulator است.لوازم هیدرولیکی از نوع فیروول، امنیت را فراهم می کنند.، اتصالات مقاوم در برابر نشت در حالی که نگهداری معمول را تسهیل می کند.عملکرد هیدرولیکی قابل اعتماد، و دوام سیستم را افزایش می دهد.
7برای پاسخگویی به الزامات محیط های عملیاتی مختلف، سیستم هیدرولیکی برای پشتیبانی از چندین پیکربندی خنک کننده، از جمله خنک کننده آب، خنک کننده هوا و خنک کننده روغن طراحی شده است.روش خنک کننده مناسب می تواند با توجه به شرایط عملیاتی مشتری انتخاب شود، محیط نصب و الزامات خاص تولید.
8سیستم کنترل ترکیبی از یک کامپیوتر صنعتی، کنترل کننده PLC، سیستم محرک سرو و دستگاه های سنجش خارجی برای تشکیل یک معماری کنترل CNC یکپارچه است.هنگامی که پارامترهای مورد نیاز ماشین آلات وارد شده است، نرم افزار به طور خودکار برنامه های مربوطه را تولید می کند. سیستم از واردات مستقیم DXF، NC و سایر فرمت های فایل تولید شده توسط CAD پشتیبانی می کند.رابط انسان-ماشین (HMI) آن، تجسم گرافیکی قطعات را فراهم می کند.، ذخیره سازی برنامه با ظرفیت بالا، نظارت بر موقعیت در زمان واقعی و عملکردهای تشخیص خطای جامع، به طور قابل توجهی کنترل تولید، مدیریت تجهیزات را بهبود می بخشد،و بهره وری عملیاتی.
نمونه های نمایشی شامل مشخصات استاندارد زاویه فولاد و کاربردهای دستگاه سازی نماینده ای است که معمولاً در تولید برج انتقال قدرت استفاده می شود.این قطعات معمول به مشتریان امکان می دهد، مهندسان و پرسنل کنترل کیفیت برای ارزیابی مستقیم دقت ماشینکاری، کیفیت پردازش، سازگاری ابعادی و عملکرد کلی تجهیزات.بنابراین آنها مرجع عملی و قابل اعتماد برای ارزیابی قابلیت های پردازش ماشین و تعیین مناسب بودن آن برای نیازهای مختلف تولید را فراهم می کنند.
در پروژه های انتقال برق فوق ولتاژ (UHV) ، برج های انتقال نیاز به مقاومت در برابر شرایط محیط زیست و بارهای ساختاری قابل توجهی دارند.این خط تولید نقش مهمی در تولید قطعات فولاد زاویه ای که ساختار حمل عمده این برج ها را تشکیل می دهند، دارد. آن را به طور موثر انجام عملیات سوراخ و حفاری با دقت بالا در زاویه فولاد مورد استفاده برای برج بدن، cross-arm و دیگر اعضای اساسی ساختاری،اطمینان از موقعیت دقیق سوراخ، اتصالات ساختاری قابل اعتماد و ابعاد قطعات سازگار. در نتیجه، این سیستم به بهبود یکپارچگی ساختاری، ایمنی عملیاتی،و قابلیت اطمینان طولانی مدت برج های انتقال، در حالی که یک راه حل تولید کارآمد و قابل اعتماد برای تولید حجم بالا در زیرساخت های انتقال برق مدرن فراهم می کند.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!